Prüfstandsunterbauten: welches Untergestell zu welcher Prüfaufgabe passt
Bei der Auslegung eines Prüfstands steht der Unterbau selten am Anfang. Das Interesse gilt dem Prüfling, der Antriebsleistung und der Messtechnik. Nachträglich ändern lässt sich am Untergestell allerdings kaum etwas, ohne den Prüfbetrieb anzuhalten. Und es beeinflusst mehr, als einem auf den ersten Blick bewusst ist.
Inhaltsverzeichnis
Auf dieser Seite
Grundlagen
Vier Faktoren, die ein Prüfstandsunterbau beeinflusst
- Messqualität
- Liegen die Eigenfrequenzen des Aufbaus im Bereich der Anregung, verfälschen sie das Messergebnis.
- Lautstärke am Arbeitsplatz
- Ein Gestell, das in Resonanz gerät, wird hörbar, und selten angenehm. Vor allem unstete Geräusche, die beim Hochlauf auftauchen und wieder verschwinden, empfinden Bediener über eine ganze Schicht hinweg als zermürbend.
- Lebensdauer
- Dauerbetrieb nahe einer Resonanzstelle beschleunigt den Verschleiß von Lagern, Verschraubungen und Schweißnähten.
- Sicherheit
- Aufbauten mit hoher Rotationsenergie brauchen eine definierte Einleitung der Kräfte in den Hallenboden.
Diese vier Punkte sind je nach Prüfaufgabe unterschiedlich wichtig. Auf einem Reifenprüfstand, der im Hochlauf die Reifentemperatur misst, stören Vibrationen das Messergebnis kaum. Für die Geräuschbelastung des Bedienpersonals und für die Lebensdauer des Prüfstands sind dieselben Vibrationen sehr wohl relevant. Bei einem Traktionsmotor-Prüfstand mit NVH-Messung ist es umgekehrt.
Begriffe
Gestell und Fundament
In Anfragen und Lastenheften werden Gestell und Fundament oft als ein Thema behandelt. Technisch sind es zwei getrennte Aufgaben. Das Gestell oder Maschinenbett bestimmt die Eigenfrequenzen des Aufbaus selbst. Maßgeblich sind Steifigkeit, Masse, Geometrie und die Dämpfung des Werkstoffs. Ein zu weiches oder ungünstig geformtes Gestell hat eigene Schwingungsformen, unabhängig davon, wie der Prüfstand aufgestellt ist.
Fundament und Schwingungsentkopplung bestimmen dagegen die Ankopplung an das Gebäude. Sie verhindern, dass Schwingungen aus dem Prüfstand in die Halle wandern, und umgekehrt, dass Erschütterungen aus der Umgebung die Messung stören.
In der Praxis führt das regelmäßig zu einem Missverständnis: Elastomerlager, Luftfedern und Maschinenfüße wirken ausschließlich auf die Ankopplung. Gegen Eigenschwingungen des Aufbaus helfen sie nicht. Wenn ein Gestell bei bestimmten Drehzahlen anfängt zu klingen, lässt sich das durch eine weichere Aufstellung nicht beheben.
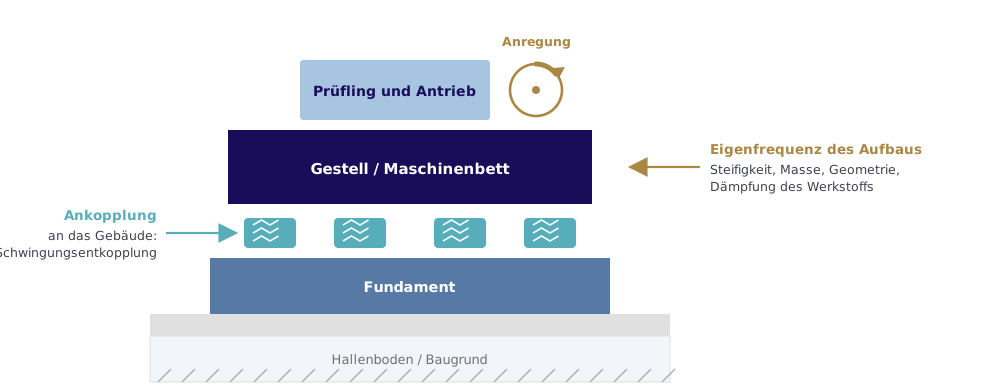
Gestell und Fundament wirken auf zwei getrennten Ebenen — das Gestell auf die Eigenfrequenz des Aufbaus, die Entkopplung auf die Ankopplung an das Gebäude.
Auswahl
Prüfaufgabe und führendes Kriterium
Alles hängt an einer einzigen Weichenstellung: Spielt die Eigenfrequenz des Aufbaus hier eine Rolle oder nicht? Ist sie nachrangig, steht eine breite Auswahl an Werkstoffen zur Verfügung. Wird eine Eigenfrequenz oberhalb von etwa 400 Hz gebraucht, bleiben nur noch wenige Optionen.
| Prüfaufgabe | Führendes Kriterium | Nachrangig | Geeignete Klassen |
|---|---|---|---|
| Laboraufbau mit häufig wechselnder Konfiguration, kleine Prüflinge | Flexibilität, Umbauzeit | Eigenfrequenz | Aluprofil, Aluprofil mit eingelegter Platte |
| Statische und quasistatische Prüfungen, große Aufbauten | Wirtschaftlichkeit, Bauraum | Eigenfrequenz, Dämpfung | Stahlschweißgestell |
| Hochpräziser Messaufbau mit geringer Dynamik (z. B. Koordinatenmessung) | Ebenheit, Temperaturstabilität | Geometriefreiheit | Naturhartgestein |
| Reifen-Dauerlauf mit Radlast-Aufbringung | Lautstärke, Lebensdauer | Messwertbeeinflussung | Stahlgestell mit mineralischer Füllung, massiver Mineralguss |
| Getriebedauerlauf im Mehrschichtbetrieb | Lebensdauer, Arbeitsplatz | Ebenheit | Stahlgestell mit Füllung, massiver Mineralguss, T-Nutenfeld |
| Traktionsmotor / E-Antrieb bis 30.000 min⁻¹ mit NVH-Messung | Messqualität (400–500 Hz) | Umbauflexibilität | Massiver Mineralguss (hoher E-Modul), Naturhartgestein bei einfacher Geometrie |
| Prüfung mit gezielt aufgebrachter Unwucht | Messqualität, Sicherheit | Kosten | Massiver Mineralguss |
| Prüffeld mit wechselnden schweren Aufbauten | Variabilität, Wiederholgenauigkeit | Eigenfrequenz je Aufbau | T-Nutenfeld auf Stahl-, Hybrid- oder Mineralgussunterbau |
Die genannten Klassen bilden eine Steigerung ab, von der flexiblen, aber schwingungsunkritischen Lösung bis zum massiven Bauteil für hohe Drehzahlen. Jede hat einen Bereich, in dem sie die wirtschaftlich richtige Wahl ist.
Bauweisen
Die fünf Unterbau-Klassen
Aluprofil-Systeme
Das typischste Untergestell für einen Prüfstand ist der Aufbau aus Aluminiumprofilen, vielen eher als ITEM-Profil bekannt. Er besteht aus stranggepressten Nutprofilen, die sich über Nutensteine und Winkel zu nahezu beliebigen Strukturen verbinden lassen. Dazu kommt Zubehör für fast jeden Zweck: Konsolen, Rollen, Türen, Kabelkanäle, Verkleidungen. Gelegentlich wird das System als Lego für Ingenieure bezeichnet, und der Vergleich trifft es ganz gut.
Für einen Laborprüfstand ist das oft die richtige Wahl. Der Aufbau steht schnell, lässt sich am nächsten Tag wieder umbauen, und die Einstiegskosten sind gering. Wer regelmäßig unterschiedliche Prüflinge aufnimmt, spart damit mehr Zeit, als eine steifere Konstruktion je wieder einbringt.
Schwingungstechnisch ist der Profilaufbau allerdings kein guter Partner. Die Verbindung über Nutensteine ist kraftschlüssig und damit vibrationskritisch, die offene Struktur dämpft kaum. Sobald etwas rotiert oder dynamisch belastet wird, macht sich das bemerkbar. Wer trotzdem beim Profilsystem bleiben will, legt eine massive Platte als Aufspannebene in den Rahmen: Der Rahmen trägt, die Platte nimmt die Kräfte auf.
Typische Einsätze sind Funktions- und Erstmusterprüfung, Laborprüfstände sowie Sekundärstrukturen wie Verkleidungen, Bedienpulte und Kabelführungen.
Stahlschweißgestell
Wird der Aufbau größer und schwerer, ist mit Aluprofilen irgendwann Schluss. Der nächste Schritt ist dann in aller Regel ein geschweißtes Stahlgestell aus Blechen, Vierkant-Profilen und Rohren, nach Zeichnung als Einzelstück gefertigt. Es ist die Bauweise, mit der die meisten Prüfstände anfangen, und für viele Aufgaben ist sie auch die richtige.
Der Grund ist einfach: Bei Losgröße 1 gibt es kaum etwas Wirtschaftlicheres, auch bei großen Abmessungen. Anschlusspunkte, Aufnahmen und Durchbrüche lassen sich frei anordnen, und wenn später etwas fehlt, wird nachgearbeitet. Diese Freiheit hat kein anderer Werkstoff.
Der Haken sind die ebenen Blechfelder. Sie verhalten sich wie Membranen und haben eigene, oft erstaunlich niedrige Eigenfrequenzen. Bei einem drehzahlvariablen Prüflauf wird nahezu zwangsläufig eine davon getroffen.
Setzt man für einen Prüfstand mit Drehzahlen bis 20.000 min⁻¹ ein Stahlschweißgestell ein, werden im Hochlauf typischerweise mehrere Resonanzstellen durchfahren. Die Seitenbleche wirken dabei wie Membranen und erzeugen bei bestimmten Frequenzen einen deutlich hörbaren Ton. Ein Unterbau aus Naturhartgestein löst das in dieser Drehzahlklasse zuverlässig, solange der Prüfling sauber gewuchtet und präzise ausgerichtet ist.
Naturhartgestein
Wenn ein Stahlgestell an seine Grenze kommt, führt der klassische Weg zum Stein. Naturhartgestein, meist Granit, wird aus dem Block gesägt und geläppt, zu Platten, Balken, Winkeln und massiven Blöcken. Der Werkstoff ist über Jahrzehnte formstabil, dämpft gut und reagiert träge auf Temperaturschwankungen. Aufwendig geschliffen erreicht er Ebenheiten im einstelligen Mikrometerbereich. Er korrodiert nicht und ist unmagnetisch. In der Messtechnik ist er deshalb seit langem gesetzt.
Wirtschaftlich sind nur einfache Geometrien. Komplexe Formen entstehen aus mehreren Einzelteilen, deren Fügeflächen geschliffen, verklebt und verschraubt werden, und der Aufwand steigt dabei schnell. Einbauteile lassen sich nicht eingießen, sondern nur nachträglich einkleben oder verschrauben. Ein T-Nutenfeld direkt im Gestein ist unwirtschaftlich, es müsste separat gefertigt und aufgesetzt werden.
Entscheidend ist dabei weniger die Drehzahl als die Anregung. Bei hohen Drehzahlen funktioniert Naturhartgestein gut, solange die Anregung klein bleibt, also bei sauber gewuchteten und präzise ausgerichteten Prüflingen.
Traditionell wird Naturhartgestein in der Koordinatenmesstechnik, bei Rundlauf- und Formprüfungen und für Präzisionsmesstische eingesetzt. Für Prüfstände mit hohen Drehzahlen eignet es sich ebenso, solange die Geometrie einfach bleibt und keine Einbauteile nötig sind.
Stahlschweißgestell mit mineralischer Füllung
Das Dämpfungsproblem des Stahlgestells lässt sich lösen, ohne die Bauweise aufzugeben. Man gießt die geschweißte Struktur mit einem mineralischen Werkstoff aus. Die Stahlhaut trägt weiterhin und liefert die bearbeitbaren Funktionsflächen, die Füllung übernimmt Dämpfung und Masse. Für einen Prüfstand, bei dem etwas gleichmäßig und schnell dreht, ist das oft der entscheidende Schritt.
Gegenüber der reinen Stahlkonstruktion steigt die Dämpfung deutlich, und die Anschlussflächen bleiben fräsbar. Über die Dichte der Füllung lässt sich außerdem das Bauteilgewicht in weiten Grenzen einstellen. Das ist dann wichtig, wenn der Hallenkran begrenzt ist oder wenn das Bauteil selbst bewegt wird, etwa eine Trommel oder ein Lastschlitten. Auch sehr große Abmessungen sind darstellbar.
Die Eigenfrequenz lässt sich dafür weniger exakt vorhersagen als bei einem massiven Bauteil aus der Form. Die höchsten E-Modul-Werte massiver Mineralgusswerkstoffe sind als Füllung nicht erreichbar, die Steifigkeit wird stattdessen über Bewehrung und Blechstärken erhöht.
Eingesetzt wird die Bauweise bei rotierenden und dynamisch belasteten Prüflingen im mittleren Drehzahlbereich, bei Reifen- und Rollenprüfständen sowie bei bewegten Baugruppen wie Trommeln und Lastschlitten.
Massiver Mineralguss
Am oberen Ende steht der Verzicht auf die Stahlstruktur. Das Bauteil wird als Ganzes in einer Form gegossen, übrig bleibt der massive Werkstoff. Stahlplatten, Gewindehülsen, Leerrohre und Montageschienen kommen beim Guss mit hinein, danach geht der Rohkörper zur Präzisionsbearbeitung. Für schwere und große Aufbauten, etwa einen Reifenprüfstand mit Trommel, ist das die konsequenteste Lösung.
Unter den gießbaren Werkstoffen erreicht diese Bauweise die höchste Steifigkeit, bei gleichzeitig hoher Dämpfung und großer Geometriefreiheit. Weil das Bauteil homogen ist, lässt sich die Eigenfrequenz zuverlässig berechnen, was bei geschweißten Konstruktionen so nicht geht. Medienführungen für Kühlschmierstoff, Elektrokabel oder Druckluft lassen sich direkt integrieren, sodass keine Leitungen außen um den Prüfstand herumlaufen müssen.
Beim Werkstoff ist zwischen zwei Bindemittelsystemen zu unterscheiden. Harzgebundener Mineralguss, auch Polymerbeton genannt, erreicht Elastizitätsmoduln von etwa 35.000 bis 40.000 N/mm². Zementgebundener ultrahochfester Mineralguss gibt es in zwei Güten, mit rund 45.000 N/mm² beziehungsweise 80.000 N/mm². Die höhere Güte ist in ihren mechanischen Eigenschaften mit Naturhartgestein vergleichbar, lässt sich aber mit eingegossenen Einbauteilen besser nutzen.
Ein E-Antrieb mit Drehzahlen bis 25.000 bis 30.000 min⁻¹ braucht einen Prüfstand mit 400 bis 500 Hz Eigenfrequenz. Der Wert ergibt sich direkt aus der Drehzahl: 30.000 min⁻¹ entsprechen 500 Hz, 25.000 min⁻¹ rund 417 Hz. Die Eigenfrequenz des Aufbaus muss also oberhalb der höchsten Drehfrequenz liegen, damit über die gesamte Hochlaufkurve keine Störfrequenzen in die Messung geraten. Reicht der berechnete Wert nicht, ist die Bauhöhe der wirksamste Hebel, weil sie mit der dritten Potenz in das Flächenträgheitsmoment eingeht. Ist die Bauhöhe begrenzt, helfen dicke Stahlplatten auf Ober- und Unterseite, die mit ihrem hohen E-Modul weit entfernt von der neutralen Achse liegen.
Bei Einzelfertigung dominieren die Formkosten, da die Form nach dem Guss meist nicht wiederverwendet wird. Der Werkstoff ist schleifbar, aber nicht fräsbar. Alle gefrästen Funktionsflächen entstehen an eingegossenen Stahlteilen.
Typisch sind Hochdrehzahl-Antriebsprüfstände, Prüfstände mit gezielt aufgebrachter Unwucht, Aufbauten mit komplexer Geometrie und integrierter Medienführung sowie Prüfstände, bei denen der kundenseitige Aufbau nicht feststeht.
Kennwerte
Werkstoffkennwerte für Maschinenbetten und Prüfstandsgestelle
Die folgenden Werte dienen der Größenordnung. Kennwerte mineralischer Werkstoffe hängen von Rezeptur und Hersteller ab, für eine konkrete Auslegung sind die Angaben des jeweiligen Lieferanten maßgeblich.
| Werkstoffklasse | E-Modul (N/mm²) | Dichte (kg/m³) | Dämpfung | Bearbeitung / Einbauteile |
|---|---|---|---|---|
| Aluminiumprofil | ca. 70.000 | ca. 2.700 | gering | Nutensteine, jederzeit änderbar |
| Stahl (geschweißt) | ca. 210.000 | ca. 7.850 | sehr gering | frei fräs- und schweißbar |
| Naturhartgestein | ca. 70.000–100.000 | ca. 2.700–3.000 | hoch | nur aufgeklebt oder verschraubt |
| Stahlgestell mit mineralischer Füllung | Struktur stahldominiert | über Füllung einstellbar | deutlich höher als Stahl | Funktionsflächen fräsbar |
| Harzgebundener Mineralguss | ca. 35.000–40.000 | ca. 2.300–2.400 | hoch | Einbauteile eingießbar |
| Zementgeb. Mineralguss, Standardgüte | ca. 45.000 | ca. 2.500 | hoch | Einbauteile eingießbar |
| Zementgeb. Mineralguss, hohe Güte | ca. 80.000 | ca. 2.500 | hoch | Einbauteile eingießbar |
Beim Genauigkeitsanspruch lässt sich in der Praxis oft Geld sparen. Im Werkzeugmaschinenbau werden Ebenheiten bis in den Bereich weniger Mikrometer gefordert. Im Prüfstandsbau genügen deutlich gröbere Toleranzen, Größenordnung 0,02 bis 0,04 mm über zwei bis drei Meter. Wer die Maßstäbe des Werkzeugmaschinenbaus unbesehen auf einen Prüfstand überträgt, bezahlt Präzision, die der Prüfaufgabe nichts bringt.
Aufspanntechnik
Aufspannplatten und T-Nutenfelder
Ein T-Nutenfeld ist keine eigene Unterbau-Klasse, sondern eine Ergänzung. Es schafft eine variable Aufspannebene, auf der Prüfaufbauten montiert, versetzt und wieder aufgebaut werden können, ohne die Grundstruktur anzufassen.
Praktisch wichtig ist die Wiederholgenauigkeit. Über Verstiftung lassen sich Aufbauten auf Zehntelmillimeter genau reproduzieren, was überall dort zählt, wo derselbe Prüfling in Serie oder derselbe Aufbau nach einem Umbau erneut vermessen wird.
Die Spannweite reicht von der kleinen, in einen Aluprofilrahmen eingelegten Platte bis zum durchgehenden Aufspannfeld eines Prüffelds, auf dem komplette Getriebeprüfstände stehen. Bei mineralischen Unterbauten werden die Nuten üblicherweise nicht aus dem Vollen gefräst, sondern über eingegossene Stahlplatten oder vorgefertigte Nutenleisten realisiert. Die Leisten stehen dabei einige Millimeter über die Gussfläche hinaus, damit der Fräskopf bei der Bearbeitung nicht mit dem mineralischen Werkstoff in Kontakt kommt. Aus dem Vollen gefräste Nuten wären deutlich teurer.
Für den Genauigkeitsanspruch gilt dasselbe wie oben: Bei T-Nuten-Aufspannplatten reichen Ebenheiten im Bereich von 0,03 bis 0,05 mm in aller Regel aus. Maßgebliche Normen sind DIN 650 für die Nutmaße sowie DIN 55201 und DIN 55202 für Aufspannplatten. Nicht sinnvoll ist die Kombination mit Naturhartgestein, weil das Nutenfeld dort separat gefertigt und aufgesetzt werden müsste.
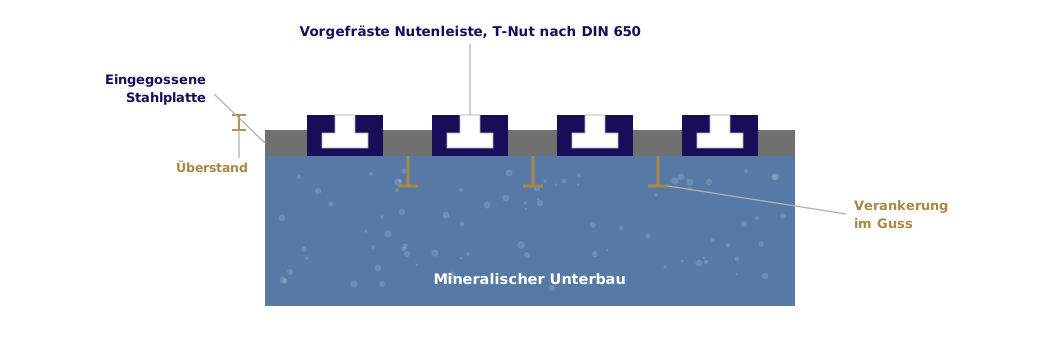
Nutenleisten auf einem mineralischen Unterbau, schematisch.
Aufstellung
Schwingungsentkopplung und Fundament
Je nach Situation verfolgt die Entkopplung zwei unterschiedliche Ziele. Bei der Quellenisolierung sollen Schwingungen aus dem Prüfstand nicht ins Gebäude und zu benachbarten Arbeitsplätzen gelangen. Bei der Empfängerisolierung geht es um den umgekehrten Weg: Erschütterungen aus der Umgebung sollen die Messung nicht stören.
Wirksam wird eine Isolierung erst, wenn die Erregerfrequenz deutlich oberhalb der Eigenfrequenz des Feder-Masse-Systems liegt. Als Orientierung gilt f / f₀ > √2. Unterhalb dieses Verhältnisses wird die Schwingung nicht gedämpft, sondern verstärkt. Eine stärkere Dämpfung senkt die Resonanzspitze, verschlechtert aber die Isolierung im Bereich oberhalb dieser Grenze.
Die gebräuchlichen Ansätze unterscheiden sich vor allem in der erreichbaren Eigenfrequenz. Nivellier- und Maschinenschuhe decken einfache Aufstellungen ab, Elastomerlager den mittleren Bereich, Stahlfedern tiefere Frequenzen und Luftfedersysteme die tiefsten Werte für hochempfindliche Aufbauten. Ein Schwingfundament als eigene Masse im Baukörper kommt dann zum Einsatz, wenn hohe Kräfte abzutragen sind.
Steht ein Prüftisch auf Luftfedern, müssen alle Anschlüsse elastisch ausgeführt sein. Eine starre Leitung oder ein fest verschraubter Anbau überbrückt die Entkopplung und geht über kurz oder lang kaputt, weil er die Relativbewegung aufnehmen muss.
Relevante Regelwerke sind VDI 2038 zur Gebrauchstauglichkeit von Bauwerken bei dynamischen Einwirkungen und ISO 10816 zur Bewertung von Maschinenschwingungen.
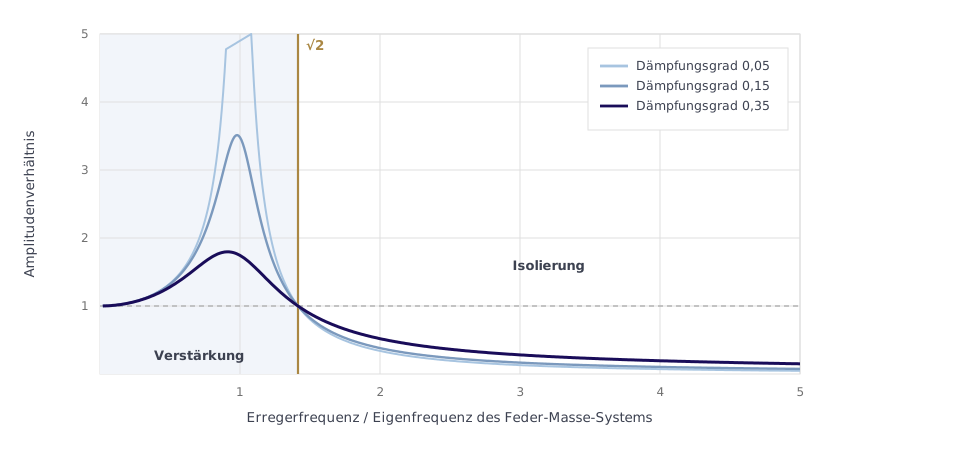
Vergrößerungsfunktion für drei Dämpfungsgrade. Erst rechts der Wurzel-Zwei-Linie isoliert die Entkopplung.
Aus der Praxis
Typische Fehler bei der Auslegung
Die folgenden Punkte stammen aus eigenen Projekten und aus Modernisierungen, bei denen wir bestehende Prüfstände überarbeitet haben.
- Der Betriebsdrehzahlbereich wird gegen eine einzelne Eigenfrequenz geprüft statt gegen die gesamte Hochlaufkurve. Beim Durchfahren werden dann Resonanzstellen getroffen, die im Dauerbetrieb nicht auffallen würden.
- Die Anregung wird allein über den Prüfling definiert. Nebenaggregate, Kupplungen und Lastmaschinen bringen eigene Ordnungen ein, die in der Auslegung fehlen.
- Schwingungsentkopplung wird als Lösung für Eigenschwingungen des Gestells eingeplant. Sie wirkt nur auf die Ankopplung an das Gebäude.
- Bei mehrteiligen Konstruktionen summieren sich Toleranzen über die Fügestellen. Der Gesamtaufbau wird dadurch ungenauer als das einzelne Bauteil.
- Der Transportweg kommt zu spät ins Spiel. Türbreiten, fehlende Hallenkrane und die Frage, ob ein Bauteil per Stapler bewegt werden kann, entscheiden regelmäßig über die maximal mögliche Bauteilgröße.
- Ergonomie am fertigen Prüfstand wird übersehen. Außen liegende Fußplatten und Verschraubungen sind Stolperstellen, versenkte Anschlussplatten mit glatter Vorderkante vermeiden das.
Fragen und Antworten
Häufige Fragen
Was ist der Unterschied zwischen Maschinenbett und Fundament?
Das Maschinenbett oder Gestell bestimmt die Eigenfrequenzen des Prüfaufbaus selbst. Fundament und Schwingungsentkopplung bestimmen, wie der Aufbau an das Gebäude angekoppelt ist. Die beiden Aufgaben lassen sich nicht gegeneinander austauschen.
Warum hilft Schwingungsentkopplung nicht gegen Eigenschwingungen?
Elastomerlager, Stahlfedern und Luftfedern wirken zwischen Aufbau und Boden. Sie beeinflussen, was in das Gebäude übertragen wird, ändern aber nichts an Steifigkeit und Masseverteilung des Gestells. Schwingt eine Blechwand bei einer bestimmten Frequenz, tut sie das auf jeder Aufstellung.
Wie hoch muss die Eigenfrequenz eines Prüfstands sein?
Sie sollte oberhalb der höchsten im Betrieb auftretenden Anregung liegen, einschließlich der gesamten Hochlaufkurve. Für elektrische Antriebe mit Drehzahlen bis etwa 30.000 min⁻¹ liegt der Zielwert bei 400 bis 500 Hz.
Wann reicht ein Stahlschweißgestell aus?
Bei statischen und langsam bewegten Prüfungen sowie bei großen Aufbauten ohne relevante Drehzahlanregung ist es meist die wirtschaftlichste Lösung. Kritisch wird es, sobald drehzahlvariabel gefahren wird und ebene Blechfelder als Membranen wirken können.
Welchen Werkstoff braucht ein Hochdrehzahl-Prüfstand?
Wird eine Eigenfrequenz oberhalb von etwa 400 Hz gebraucht, bleiben im Wesentlichen Naturhartgestein und massiver Mineralguss hoher Güte. Bei komplexer Geometrie oder wenn Medienleitungen und Aufspannplatten integriert werden sollen, ist Mineralguss im Vorteil.
Lässt sich ein T-Nutenfeld mit jedem Unterbau kombinieren?
Mit Aluprofilrahmen, Stahlgestellen, gefüllten Stahlkonstruktionen und Mineralguss ist die Kombination üblich. Bei Naturhartgestein ist sie unwirtschaftlich, weil das Nutenfeld separat gefertigt und aufgesetzt werden müsste.
Wie genau muss ein Prüfstandsunterbau sein?
Deutlich weniger genau als im Werkzeugmaschinenbau üblich. Für die meisten Prüfaufgaben genügen Ebenheiten von 0,02 bis 0,04 mm über zwei bis drei Meter, für T-Nuten-Aufspannplatten 0,03 bis 0,05 mm.
Unterbauten im Prüfstandsprojekt
TMX Solutions plant und realisiert Prüfstände von der Konzeption bis zur Inbetriebnahme. Unser Schwerpunkt liegt auf Messtechnik, Steuerung und Automatisierung. Den Unterbau wählen wir für jedes Projekt neu aus und arbeiten dafür mit spezialisierten Herstellern zusammen.
Das hat einen praktischen Vorteil. Weil wir keinen eigenen Werkstoff vertreiben, richtet sich die Auswahl allein nach der Prüfaufgabe. Für einen Laborprüfstand kann ein Aluprofilrahmen die richtige Entscheidung sein, während dieselbe Anforderung bei höherer Drehzahl einen massiven Unterbau verlangt. Verantwortlich sind wir in beiden Fällen für das Ergebnis der Prüfung.
Übrigens: Bei der Modernisierung bestehender Prüfstände ist der vorhandene Unterbau häufig der begrenzende Faktor. In mehreren Projekten, unter anderem bei Reifenprüfständen, haben wir bestehende Gestelle bewertet und entschieden, welche Baugruppen übernommen werden konnten und welche ersetzt werden mussten.
Regelwerke
- DIN 650 — T-Nuten, Maße
- DIN 55201 und DIN 55202 — Aufspannplatten und deren T-Nuten
- DIN 876 — Ebenheit von Mess- und Aufspannflächen
- VDI 2038 — Gebrauchstauglichkeit von Bauwerken bei dynamischen Einwirkungen
- ISO 10816 — Bewertung von Maschinenschwingungen
Unterbau für Ihren Prüfstand klären
Wir prüfen, welches Kriterium bei Ihrer Prüfaufgabe führt, und wählen den passenden Unterbau herstellerunabhängig aus.